Artykuł sponsorowany
Od przyjęcia detalu do protokołu — co decyduje o wiarygodności wyniku pomiaru
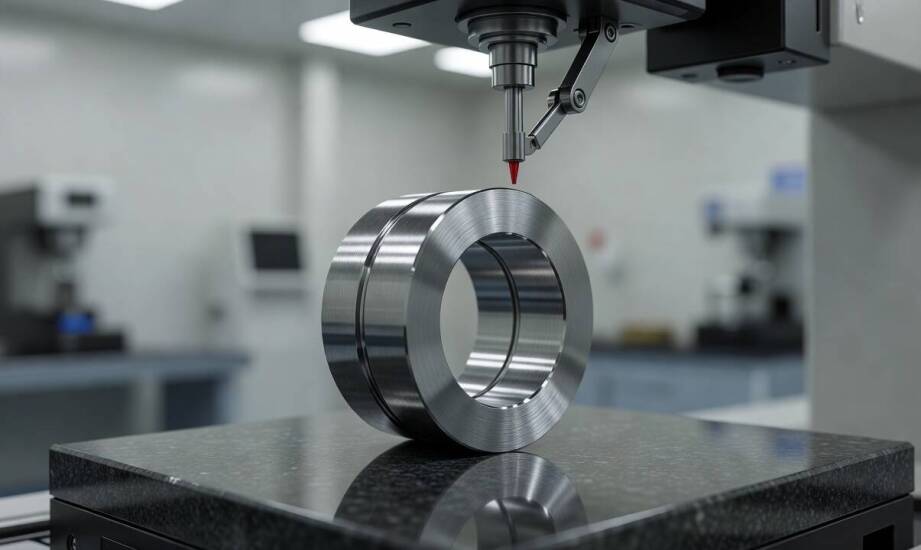
Decyzja o dopuszczeniu partii produkcyjnej do montażu często zależy od wyników zewnętrznej kontroli jakości. Zleceniodawca wysyła reprezentatywny detal do specjalistycznego laboratorium, oczekując precyzyjnej oceny jego przestrzennej geometrii. Wiarygodność wygenerowanego wyniku bezpośrednio warunkuje ostateczne przyjęcie lub odrzucenie całej dostawy. Odczyt ułamków milimetra zależy jednak nie tylko od zaawansowania nowoczesnych maszyn. Wymaga on przede wszystkim poprawnego przygotowania weryfikowanego elementu oraz bezbłędnej kompletności przekazanych danych rysunkowych.
Dokumentacja i dane niezbędne do realizacji zlecenia
Profesjonalne pomiary na zlecenie wymagają dołączenia szczegółowego rysunku technicznego z precyzyjnie naniesionymi tolerancjami. Taka dokumentacja formalna określa właściwy rodzaj obrabianego materiału, parametry nominalne oraz dopuszczalne odchylenia kształtu, kierunku i położenia. Elementy te, definiowane powszechnie na podstawie norm ze specyfikacji geometrii wyrobów (GPS), obrazują rzeczywiste wymagania stawiane przed częścią współpracującą z mechanizmem. Bez odpowiednich wytycznych metrolog nie zidentyfikuje właściwych baz referencyjnych niezbędnych do poprawnej interpretacji zebranych danych. Coraz częściej klasyczną dokumentację płaską uzupełnia się modelami bryłowymi CAD, które przyspieszają programowanie toru jazdy maszyny.
Dodatkowe specyfikacje technologiczne pozwalają ściśle dostosować procedurę badawczą do specyficznych potrzeb inżynierów jakości. Wymagania dotyczące docelowej chropowatości powierzchni lub wskazanie stref najbardziej narażonych na zużycie ułatwiają dobór optymalnej gęstości siatki punktów. Kompletny zestaw informacji wejściowych skutecznie wyklucza ryzyko kosztownej nadinterpretacji założeń projektowych. Umożliwia to szybsze uzbrojenie stanowiska badawczego i bezpieczne przejście do etapu skanowania detalu.
Wybór metody i fizyczne przygotowanie detalu do badań
Fizyczna czystość powierzchni badanego obiektu rzutuje bezpośrednio na wiarygodność prowadzonych analiz. Pozostałości gęstych smarów, mikroskopijne ogniska korozji lub drobiny pyłu fałszują odczyty urządzenia i znacząco obniżają powtarzalność całego cyklu. Personel techniczny dba o ostrożne zmycie zabrudzeń przy użyciu środków bezpiecznych dla weryfikowanych powłok zewnętrznych. Kolejny, równie ważny etap to stabilizacja temperatury struktury do znormalizowanej wartości odniesienia 20 °C, czego wprost wymaga norma PN-EN ISO 1. Czas aklimatyzacji zależy od gabarytów elementu i waha się od kilku do kilkunastu godzin. Brak wyrównania cieplnego generuje poważne błędy systematyczne wywoływane przez naturalną rozszerzalność liniową stopów. W przypadku sporych komponentów aluminiowych takie zafałszowania sięgają niekiedy kilkudziesięciu mikrometrów.
Sposób pozycjonowania obiektu na granitowym stole decyduje o sztywności całego układu pomiarowego. Wykorzystanie modułowych systemów uchwytów eliminuje naprężenia zginające i skutecznie chroni przed zniekształceniem zbieranych współrzędnych przestrzennych. Sama weryfikacja angażuje najczęściej zrobotyzowane technologie stykowe lub optyczne. Systemy dotykowe świetnie radzą sobie z kontrolą ciasnych tolerancji geometrycznych skomplikowanych korpusów i głębokich gniazd łożyskowych. Pozwalają one na fizyczny kontakt głowicy z materiałem i precyzyjne próbkowanie krawędzi. Dokładność maszyn stykowych nadzoruje się poprzez rygorystyczne testy akceptacyjne przeprowadzane zgodnie z wytycznymi ISO 10360. Techniki bezstykowe, opierające się na świetle strukturalnym, sprawdzają się lepiej przy digitalizacji profili podatnych na najdrobniejsze zarysowania.
Odpowiednio zrealizowana procedura kończy się wystawieniem wyczerpującego protokołu metrologicznego. Akredytowane laboratorium MEAS-LAB z Bielska-Białej realizuje zlecenia w zakresie zaawansowanej metrologii długości i kąta, dostarczając raporty z wartościami zmierzonymi oraz wyznaczoną niepewnością. Ten kluczowy parametr matematyczny charakteryzuje obiektywne rozproszenie wartości przypisanych mierzonej wielkości i wpływa na klasyfikację produktu.
Sama weryfikacja odchylenia od wymiaru nominalnego rzadko wystarcza inżynierom do zatwierdzenia partii. Zgodnie z regułą decyzyjną wynik pomiaru potwierdza specyfikację tylko w sytuacji, gdy uwzględnia wyznaczone pasmo ochronne. Zasady te, standaryzowane między innymi w normie ISO 14253-1, wskazują na konieczność zawężenia dopuszczalnej granicy tolerancji rysunkowej o wartość niepewności rozszerzonej. Przekroczenie tak zredukowanego przedziału akceptacji wymaga wykonania dogłębnej analizy ryzyka. Prawidłowo zinterpretowany protokół badawczy stanowi silny, techniczny argument dowodzący zgodności detalu z wyśrubowanymi standardami zleceniodawcy.
Kategorie artykułów
Polecane artykuły

Jakie są możliwości aranżacji przestrzeni w salach konferencyjnych w centrum?

Znieczulenie podczas zakładania licówek: Co warto wiedzieć?

Przełączniki zaczepów transformatora: jakie wyzwania stoją przed projektantami?
