Artykuł sponsorowany
Jak niepewność rozszerzona i współczynnik k zmieniają interpretację wyniku w metrologii długości i kąta
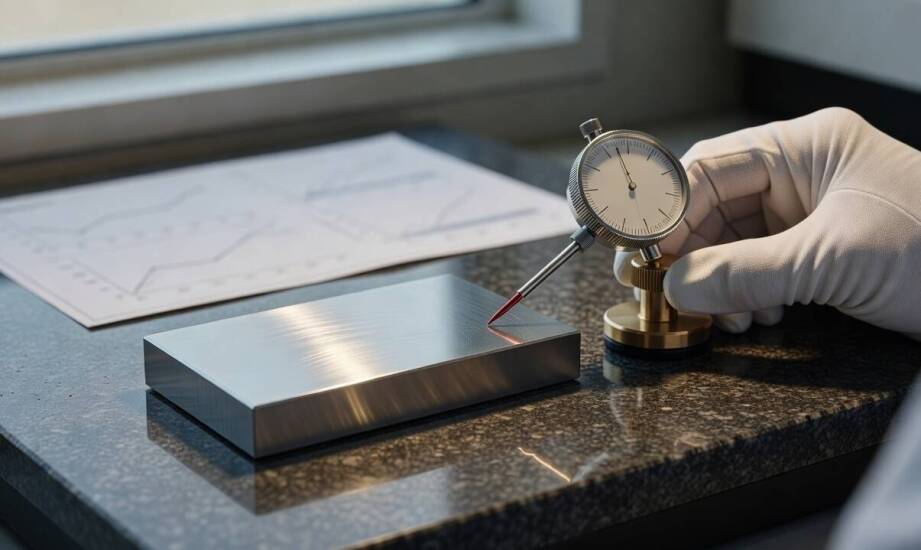
W produkcji precyzyjnej decyzja o przyjęciu lub odrzuceniu partii wyrobów zależy od rzetelnych pomiarów, których wynik liczbowy sam w sobie nie rozstrzyga kwestii zgodności z tolerancją. Inżynier jakości musi dokładnie znać przedział pokrywający rzeczywistą wartość z określonym prawdopodobieństwem. Właśnie od tego wielowymiarowego parametru zależy ostateczne ryzyko błędnej kwalifikacji obrabianego detalu.
Znaczenie niepewności względem odchyłki wskazania
Profesjonalne wzorcowanie przyrządów pomiarowych dostarcza działom jakości nie tylko samą różnicę wskazań, lecz także pełną informację o przedziale wiarygodności. Dzięki temu personel nadzorujący produkcję dysponuje kompletnym obrazem sytuacji w zakładzie. Odchyłka wskazania przyrządu stanowi prostą różnicę między uzyskaną wartością a weryfikowanym wzorcem odniesienia. Z kolei niepewność rozszerzona wyznacza obszar, w którym najprawdopodobniej kryje się rzeczywisty wymiar detalu. Błędu systematycznego nie należy zatem utożsamiać z ogólnym zakresem wiarygodności odczytu. Pierwszy wskaźnik określa stałe przesunięcie mechanizmu, podczas gdy drugi obrazuje połączony wpływ wszystkich źródeł zmienności sprzętu oraz otoczenia.
Ostateczny przedział rozrzutu wynika z pomnożenia bazowej niepewności standardowej układu przez odpowiedni współczynnik rozszerzenia. Zastosowanie mnożnika o wartości dwa zapewnia poziom ufności wynoszący około dziewięćdziesięciu pięciu procent. Oznacza to niezwykle wysoką szansę na znalezienie prawdziwej wartości wewnątrz wyznaczonych granic. Zwiększenie tego parametru decyzyjnego do trzech podnosi ufność niemal do stu procent. Szerszy przedział automatycznie zaostrza jednak ostateczne kryteria weryfikacji podczas rutynowej kontroli. Laboratoria podają na świadectwach oba te wskaźniki, aby odbiorca mógł bezbłędnie zinterpretować dane spływające prosto z hali.
Wpływ otoczenia i reguł decyzyjnych na pomiar
Identyczny odczyt z maszyny współrzędnościowej może prowadzić do zupełnie odmiennych wniosków technologicznych, zależnie od stabilności środowiska oraz użytego wyposażenia. Sprawdzanie stalowego wałka o wyśrubowanej tolerancji wymaga bezwzględnego uwzględnienia wpływu wahań temperatury. Kiedy czynność odbywa się poza wzorcowym poziomem dwudziestu stopni Celsjusza, szacowane pasmo niepewności naturalnie rośnie. Zmiana termiczna lub inna konfiguracja głowicy sondy silnie modyfikuje składniki budżetu, nawet przy zachowaniu identycznego wskazania na ekranie maszyny. Podobne zależności metrologiczne obowiązują podczas weryfikacji trudnych kątów. Metoda pośrednia dostarcza określoną wartość w stopniach, ale to finalny przedział rozrzutu przesądza o zakwalifikowaniu detalu do dalszej obróbki.
Jeżeli wyznaczone pole ufności przecina dopuszczalną granicę tolerancji, ostateczna ocena zgodności wymaga zastosowania konkretnej reguły decyzyjnej. Zwykle wykorzystuje się w takich krytycznych sytuacjach metodę pasm ochronnych, która sztucznie zawęża obszar akceptacji i tym samym wyraźnie ogranicza ryzyko puszczenia wadliwego wyrobu. Inżynier skutecznie unika w ten sposób ryzykownego upraszczania oceny. W laboratorium MEAS-LAB na co dzień zajmujemy się kalibracją długościomierzy, wysokościomierzy i ramion pomiarowych zgodnie z rygorystyczną normą ISO 10360. Działamy z najwyższą dbałością o detale, aby dostarczać przemysłowi w pełni wiarygodne certyfikaty.
W odpowiedzialnych procesach wytwórczych liczy się nie tylko sama zanotowana odchyłka, lecz przede wszystkim bezpieczny sposób opisania jej zmienności. Pełna informacja pomiarowa pozwala personelowi technicznemu podejmować decyzje ściśle oparte na kalkulacji ryzyka, a nie na podstawowym porównaniu dwóch suchych liczb. Solidne oparcie w wyliczonych przedziałach skutecznie chroni zakład przed kosztownymi reklamacjami ze strony klienta docelowego.
Kategorie artykułów
Polecane artykuły
Jakie są możliwości aranżacji przestrzeni w salach konferencyjnych w centrum?
Przełączniki zaczepów transformatora: jakie wyzwania stoją przed projektantami?
Jakie są kluczowe elementy skutecznej terapii dla współuzależnienia?
